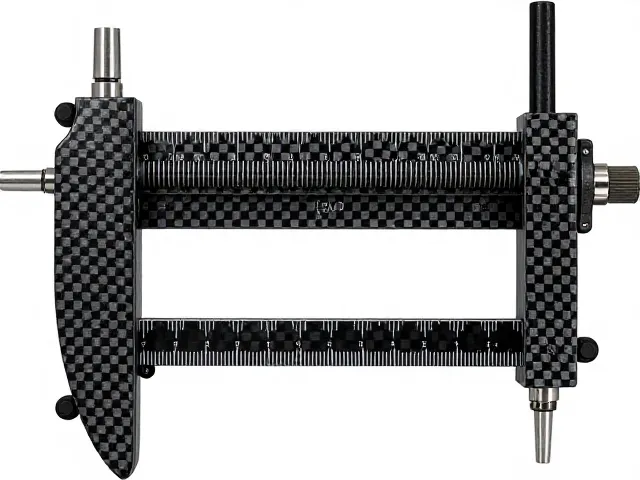
ISO标准碳纤维毫米刻度测量的技术基础
碳纤维复合材料因其高比强度和低密度特性,广泛应用于航空航天、汽车制造及高端体育器材领域。在这些应用场景中,尺寸的精确控制直接关联到最终产品的结构完整性与性能表现。ISO 10119系列标准作为国际通用的复合材料制图与规范基础,虽然主要关注于材料分类与标识,但其衍生的测量规范对关键几何尺寸的公差管理提出了明确要求。毫米级刻度的测量并非简单的长度读取,而是涉及光学成像、图像处理算法以及环境因素控制的系统性工程。
测量系统的核心在于如何消除视觉误差并还原真实物理尺寸。传统的接触式测量方法在针对脆性大或表面特殊的碳纤维部件时,容易因压力导致形变,从而引入数据偏差。因此,非接触式光学测量成为主流选择。这类技术依赖于高分辨率相机与特定波长的光源,通过捕捉碳纤维表面纹理或预设标记点的位置信息,结合已知的像素当量关系,计算出实际的毫米数值。这一过程要求测量设备具备极高的稳定性,且校准流程必须严格遵循计量学原理,确保从传感器到最终数据输出的链路无误。
精准度控制中的关键变量与修正机制
环境因素是决定毫米刻度测量精准度的首要变量。温度变化会导致碳纤维基材发生热胀冷缩,尽管其膨胀系数较低,但在微米级精度要求下,这种微小形变仍不可忽视。实验室环境通常需控制在20°C±2°C范围内,并使用恒温材料作为参照基准。此外,光照条件的均匀性直接影响图像边缘的清晰度。过强或过弱的光照均会造成阴影或过曝,进而干扰边缘检测算法的准确性。因此,采用漫射光源或同轴照明系统,能够显著提升特征点提取的信噪比,为后续计算提供高质量输入数据。
算法层面的处理同样至关重要。现代测量软件通常采用亚像素级边缘检测技术,通过对图像灰度梯度的数学分析,将物理边缘定位精度提升至像素分辨率的十分之一甚至百分之一。然而,这种高精度依赖于前期的标定过程。使用经过国家计量院认证的标准刻度尺进行系统标定,是建立像素与毫米之间线性映射关系的前提。标定过程中需覆盖整个视场范围,以校正镜头畸变带来的非线性误差。若标定数据未定期更新或校准件本身存在磨损,将直接导致测量结果系统性偏离真实值,因此建立定期的计量溯源机制是维持精准度的必要手段。
合规性验证与数据溯源体系
合规性不仅体现在单次测量的结果符合公差范围,更在于整个测量过程的可追溯性。ISO标准强调质量管理的系统性,这意味着测量设备必须拥有有效的校准证书,且校准周期需符合实验室质量控制计划的要求。操作人员需经过专业培训,掌握标准作业程序(SOP),确保不同批次、不同人员执行测量时的一致性。数据记录应包括测量时间、环境参数、设备编号、校准状态以及原始图像数据,以便在出现争议时进行复盘与核查。这种完整的数据链是证明测量结果合规性的核心证据。
在行业应用中,合规性还涉及对特定客户或行业标准规范的响应。例如,某些航空零部件可能对碳纤维铺层方向的几何偏差有极严苛的要求,这需要在ISO通用标准基础上,结合具体产品规范(Part Specification)制定更细致的测量方案。此时,测量系统需支持自定义公差带设置,并自动生成符合格式要求的检测报告。报告内容应清晰标注测量不确定度,这是评估结果可信度的关键指标。通过引入测量不确定度评定,企业能够更客观地展示其质量控制能力,满足下游客户对供应链透明度的要求,从而在合规框架内建立技术信任。
实际应用场景中的挑战与应对
在复杂曲面碳纤维部件的测量中,平面假设往往不再适用。曲面会导致投影变形,使得毫米刻度在不同区域呈现不同的视觉比例。为解决这一问题,三维扫描技术与多视角融合算法被引入测量流程。通过采集物体多个角度的图像,重建其三维模型,可以在虚拟空间中展开曲面,从而获得准确的线性尺寸。这种方法虽然增加了数据处理复杂度,但有效解决了传统二维测量在复杂几何形状上的局限性,特别适用于叶片、壳体等异形结构的质检环节。
微观缺陷与宏观尺寸的耦合效应也是实际测量中需要考量的因素。碳纤维表面可能存在轻微的纹理不均或树脂富集区,这些微观特征在放大倍率下可能被误识别为边缘。因此,在设定测量阈值时,需结合材料特性进行优化,避免将表面噪声当作几何边界。此外,对于带有加强筋或孔洞的结构,测量策略需避开应力集中区域,选择代表性区域进行采样。通过统计过程控制(SPC)方法,对连续生产的部件进行抽样监测,可以及时发现测量系统的漂移趋势,确保长期生产过程中的尺寸稳定性与合规性。