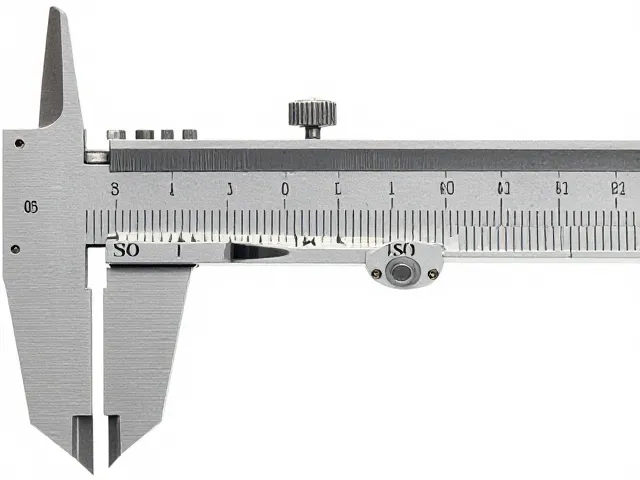
游标刻度原理与ISO标准的对应关系
游标卡尺的核心测量精度依赖于主尺与游标尺之间的刻度差值设计,这一机械结构直接决定了读数的最小分度值。常见的游标卡尺分为0.1毫米、0.05毫米和0.02毫米三种精度等级,其中0.02毫米精度最为普遍,其游标尺上50个刻度的总长度等于主尺上的49毫米,通过这种几何差值实现高精度的线性放大读数。ISO 13385-1标准明确了外部测量尺寸的测量不确定度要求,规定测量结果必须包含主尺读数与游标对齐刻度的乘积,确保数据记录符合国际计量规范。在实际操作中,测量面的平行度和测量力的控制是影响符合ISO标准的关键因素,任何倾斜或过大的接触力都会导致弹性变形,从而偏离标准规定的测量条件。
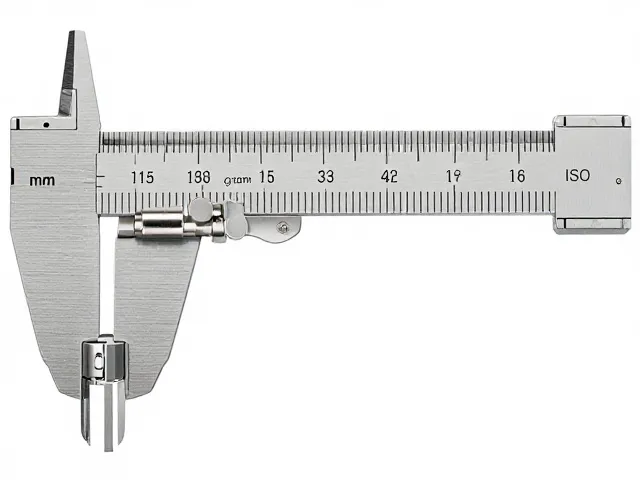
毫米刻度读取的标准化流程
读取毫米刻度时,操作者需先确认游标零线相对于主尺零线的位置,确定整数毫米部分,随后观察游标尺上与主尺刻度完全重合的那一条线,该线对应的数值乘以精度值即为小数部分。例如,当游标零线位于主尺12毫米与13毫米之间,且游标上第7条线与主尺某刻度对齐时,若精度为0.02毫米,则小数部分为0.14毫米,最终读数为12.14毫米。这一过程要求视线垂直于刻度盘以避免视差误差,ISO标准强调测量环境的光照均匀性,确保刻度线清晰可见,减少因视觉判断偏差导致的数据失真。对于高精度测量任务,建议配合使用放大镜辅助观察,特别是在处理微小尺寸或磨损严重的旧式卡尺时,清晰的刻度识别是保证数据准确性的基础。
测量不确定度与误差控制
在工业生产中,游标卡尺的测量结果并非绝对真理,而是存在一定不确定度的区间,ISO 1425-1标准提供了判定符合性规则,允许在考虑测量不确定度后判断产品是否合格。常见误差来源包括温度变化引起的热胀冷缩、测量面磨损以及操作者施加的测量力不一致,这些因素均会导致读数偏离真实值。为控制误差,需定期使用标准量块对卡尺进行校准,量块的等级需符合JJG 146或ISO 3650标准,确保溯源链的完整性。此外,测量力的标准化至关重要,大多数精密游标卡尺配备测力装置,通过弹簧机制保持恒定的接触压力,避免因人为用力过大导致工件变形或卡尺滑轨磨损,从而维持长期使用的精度稳定性。
日常维护与精度保持策略
游标卡尺的精度保持依赖于规范的清洁与存放方式,测量面需保持无油污、无锈蚀,使用后应涂抹防锈油并放入专用盒中,避免与其他金属工具混放造成磕碰。滑动部分的清洁同样关键,需定期用无水酒精擦拭导轨,去除积聚的灰尘和金属屑,防止卡滞现象影响滑动顺畅度。若发现游标尺移动时有明显间隙或回程误差,表明内部齿轮或滑轨已磨损,此时需送至具备CNAS资质的计量机构进行维修或调整,而非自行拆解。长期未使用的卡尺在重新启用前,应进行多次开合测试,检查零位是否准确,若零位偏差超出允许范围,则需重新校准后方可投入生产使用,确保每一次测量都符合既定的技术标准。