标准级±0.2mm毫米刻度精度的技术定义与应用边界
在工业制造与日常测量场景中,±0.2mm的精度等级通常对应着中等精度的测量需求,这一数值代表了测量工具在标准环境下允许的最大误差范围。对于常见的钢直尺或普通游标卡尺而言,其分度值往往设定为1mm或0.05mm,但在实际读数与使用过程中,受限于人眼分辨能力、材料热胀冷缩以及操作手法,最终的有效精度往往落在±0.2mm这一区间。这意味着,当测量结果显示为10.0mm时,真实值可能处于9.8mm至10.2mm之间,这一误差范围足以满足大多数非精密零部件的尺寸初筛、木工制作或一般性装修定位需求。
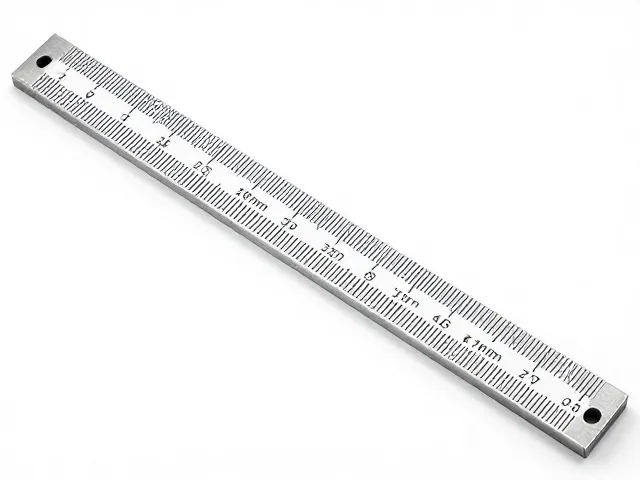
该精度等级并非孤立存在,而是与测量工具的物理特性紧密相关。例如,一把长度为300mm的标准钢直尺,其全长的累积误差可能接近或略超过±0.2mm,尤其是在长期高频使用后,尺身磨损或变形会进一步放大这一误差。因此,理解±0.2mm不仅是理解一个数字,更是理解测量不确定度的来源。它提醒使用者,此类工具适用于对配合间隙要求不严苛的场景,如判断零件是否明显超标,而非用于需要微米级配合的高精密装配环节。
高精度测量工具选购中的精度匹配逻辑
选购测量工具时,核心原则是“够用即可”,而非盲目追求最高精度。对于需要±0.2mm精度的应用场景,普通游标卡尺或数显卡尺是更为经济且实用的选择。这类工具的分度值通常为0.02mm或0.05mm,虽然其理论分辨率高于0.2mm,但在实际工业应用中,考虑到环境振动、测量力控制以及操作者技能差异,其稳定复现的精度往往与±0.2mm的需求相匹配。过度追求千分尺级别的0.01mm精度,不仅会增加采购成本,还会因操作复杂度提升而引入更多的人为误差,导致测量结果反而不可靠。
在挑选具体工具时,需重点关注测量面的平整度与刻度线的清晰度。对于±0.2mm精度的需求,测量爪的闭合间隙应控制在0.02mm以内,以确保零位准确。同时,刻度线应采用激光蚀刻或深雕工艺,避免普通印刷刻度因磨损导致的读数模糊。此外,材质选择上,不锈钢材质因其耐腐蚀性和稳定性,成为首选。对于频繁使用的场景,建议检查卡尺的滑动顺畅度,良好的阻尼感有助于保持测量力恒定,从而减少因用力不均导致的±0.2mm误差波动,确保每次测量的一致性。
环境因素与操作规范对精度的影响机制
测量结果的准确性不仅取决于工具本身,更深受环境温度与操作规范的影响。标准测量温度通常设定为20℃,当现场温度偏离这一基准时,金属工具与被测工件会产生不同的热膨胀系数,进而引入额外的误差。例如,在夏季高温环境下,钢尺长度可能略微伸长,导致测量值偏小,这种热误差在长尺寸测量中尤为显著,可能轻易突破±0.2mm的容差范围。因此,在进行高精度要求的测量前,必须确保工具与工件在同一温度环境下放置足够时间,以消除温差带来的热变形影响。
操作手法同样是决定能否达到±0.2mm精度的关键变量。错误的测量姿势,如卡尺测量爪与被测表面不垂直,或测量力过大导致工件变形,都会产生显著的阿贝误差或弹性变形误差。正确的操作应遵循“轻触即止”的原则,利用测砧与测微螺杆的自然接触力进行测量,避免人为施加额外压力。对于使用钢直尺测量时,视线应垂直于刻度线,避免视差干扰。通过标准化的操作流程,可以将人为误差控制在最小范围,确保测量结果真实反映工件尺寸,而非操作失误的产物。
常见测量场景下的精度适用性分析
在木工制作与家具组装领域,±0.2mm的精度完全能够满足大部分榫卯结构或板材拼接的需求。木材本身具有吸湿膨胀的特性,尺寸稳定性较差,因此追求过高的测量精度往往意义不大。在此类场景中,一把刻度清晰、边缘平直的钢直尺或普通卷尺,配合简单的划线工具,即可实现高效且准确的加工。若使用过于精密的电子数显卡尺,反而可能因木材表面粗糙导致测量点不准确,产生虚假的高精度读数,误导加工过程。
在一般机械维修与设备维护中,±0.2mm的精度常用于判断轴承间隙、皮带轮对齐度或螺栓孔位偏差。例如,在检查电机轴对中时,使用塞尺或千分表测量间隙,若偏差在0.2mm以内,通常认为设备运行状态正常。此时,使用高精度的三坐标测量机不仅成本高昂,且耗时过长,不符合维修效率要求。普通游标卡尺配合简单的百分表,即可快速完成检测任务。这种场景下的精度匹配,体现了工具选择的经济性与实用性平衡,确保在满足功能需求的前提下,最大化资源利用效率。