毫米与厘米的物理定义及换算逻辑
在长度计量体系中,厘米(cm)与毫米(mm)同属国际单位制中的长度单位,二者之间存在固定的十进制换算关系。1厘米严格等于10毫米,这一比例关系是几何测量与工程制图的基础基准。在实际操作中,将厘米转换为毫米只需将数值乘以10,而将毫米转换为厘米则需除以10。这种线性关系确保了不同精度层级数据之间的无缝衔接,避免了因单位混淆导致的计算偏差。
物理尺度的差异直接影响了测量工具的分辨率选择。毫米级测量通常用于需要较高精度的场景,如机械加工零件的尺寸校验;而厘米级测量多应用于宏观物体的粗略估算或建筑空间的初步规划。理解二者在物理量级上的区别,有助于在数据采集初期正确选择适配的测量仪器,从而从源头降低因工具精度不足或过度追求高精度而引入的系统误差。
测量误差的来源分类与特性分析
测量误差并非单一维度的数值偏差,而是由多种因素共同作用产生的结果。系统误差主要源于测量仪器本身的校准偏差、环境温度的热胀冷缩效应或观测者的习惯性读数倾向。例如,一把刻度磨损的钢尺在多次重复测量同一物体时,会 consistently 产生固定方向的偏差。此类误差具有重复性和单向性,理论上可以通过校准仪器或修正公式进行消除或补偿。
随机误差则表现为测量结果的波动性,通常由不可控的微小因素引起,如气流扰动、操作手部的轻微抖动或电子传感器的噪声干扰。随机误差服从统计规律,通常呈现正态分布特征。在毫米与厘米的测量中,随机误差可能导致读数在真值附近上下浮动。通过增加测量次数并取算术平均值,可以有效抑制随机误差的影响,提高测量结果的稳定性与可信度。
读数估读规则对误差范围的影响
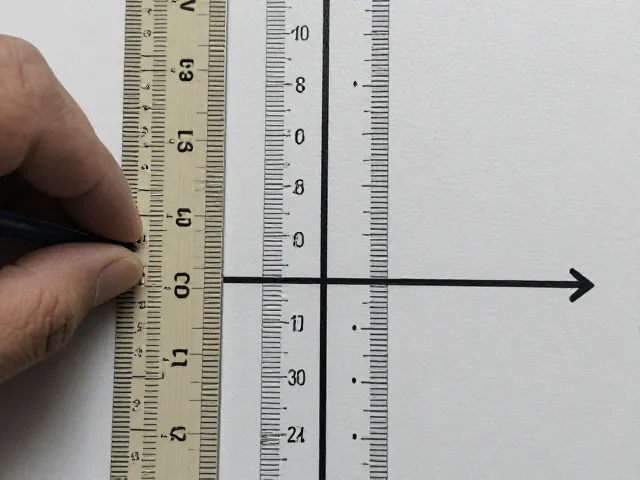
在使用刻度尺进行人工读数时,估读环节是产生误差的关键步骤。根据计量规范,读数应精确到最小分度值的下一位。对于最小分度为1毫米的尺子,读数需估读到0.1毫米;而对于最小分度为1厘米的尺子,读数则需估读到0.1厘米。这种估读行为引入了主观判断成分,不同操作者对同一刻度的估读结果可能存在差异,从而形成人为误差。
估读误差的大小与测量者的视觉敏锐度、光线条件及刻度线的清晰度密切相关。在毫米级测量中,0.1毫米的估读误差相对于1毫米的分度值占比为10%,而在厘米级测量中,0.1厘米的估读误差相对于1厘米的分度值占比同样为10%。尽管比例相同,但由于绝对数值不同,毫米级测量中的估读误差在绝对量级上更小,因此在要求高精度的场合,必须严格遵循估读规则以减少主观偏差。
有效数字与误差表达的规范性
测量结果的记录必须体现其精度水平,有效数字的位数直接反映了测量的不确定度。例如,记录为“5.00 cm”与“5 cm”在科学意义上截然不同。前者表明测量工具的最小分度为毫米,且估读到了0.1毫米,其不确定度范围可能在±0.01 cm左右;后者则暗示测量工具的最小分度为厘米,不确定度范围可能在±0.1 cm左右。错误地保留过多或过少的小数位,都会导致对测量精度的误判。
在数据处理过程中,误差的传播遵循特定的数学规则。当进行长度加减运算时,结果的小数位数应与参与运算的数值中小数位数最少者保持一致。若将“1.23 cm”与“2.4 cm”相加,结果应保留一位小数,即“3.6 cm”,而非“3.63 cm”。这种规范确保了最终结果的精度不会超过原始测量数据所支持的范围,避免了虚假精度的产生,符合科学测量的严谨性要求。
不同测量场景下的误差控制策略
在工业制造领域,微米级甚至纳米级的误差控制至关重要,此时毫米与厘米的换算误差可忽略不计,但仪器本身的分辨率和稳定性成为主要考量因素。使用千分尺或游标卡尺时,需定期校准零点,并控制测量压力以避免形变误差。在建筑装修等宏观场景中,厘米级误差往往在允许范围内,使用卷尺测量时需注意拉直尺身,避免因尺带弯曲导致的长度缩短误差。
日常生活中的简单测量,如衣物尺寸或家具摆放,通常容忍较大的误差范围。然而,即使是厘米级的测量,若涉及空间布局,累积误差也可能导致显著问题。例如,多段长度相加时,每段产生的微小随机误差可能累积,导致总长度偏差超出预期。因此,在长距离测量中,应采用分段测量并定期复核基准点的方法,以控制累积误差的增长,确保最终结果的准确性。